
鞋子闷脚不透气怎么量化?皮革水汽渗透率测试仪帮工厂出数据
上海千实精密机电科技有限公司——工业可靠性测试设备源头工厂,高低温、老化、腐蚀试验箱,设备选型、方案定制、技术答疑,欢迎行业伙伴交流合作!如需了解设备详细技术参数、试样测试方案及报价,可联系小编获取完整资料。咨询热线:18297925378(微信同号)
一、客户真正问的是"这双鞋闷不闷脚"
消费者对鞋的抱怨里,"闷脚、捂汗、内里发黏"往往排在前列,最终演变成差评和退货。但"闷不闷"是主观感受,写不进技术协议、也没法验收。要把它变成可交付的指标,只有一个办法:量化材料在单位时间内、单位面积上透过的水汽质量——也就是水汽渗透率。
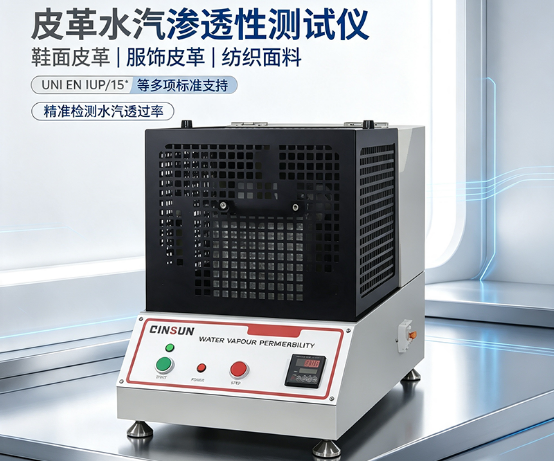
当品牌方在协议里写下这个数值,工厂和实验室就需要一台能出数、能复现、能被第三方认可的测试仪。这正是该仪器的定位:主要适用于鞋面和衣物所使用的皮革与纺织品,测量材料在穿戴者皮肤上的排汗能力,确定一种材料在规定时间内通过其自身结构传递的水汽量。
二、标准清单越长,越说明设备的通用性
这款设备符合 UNI EN IUP/15、UNI EN 13515、EN ISO 20344:6.6、IUP 15、BS 3144 Method 24、SLP 25、DIN 53333、ISO 17699、DIN 53 429、METODO-309 WI 009。
这份清单覆盖了欧标、英标、德标以及鞋类成品标准中的对应条款。对同时承接欧洲品牌订单与国内检测业务的实验室来说,直接价值是:一台设备可以支撑多份不同标准的报告,不必为每个客户另配机台,也不必在换单时重新做方法验证。
三、原理很朴素,难的是把变量管住
测试流程并不复杂:夹具内放置硅胶干燥剂,测试材料放置在夹具颈部并由螺旋盖固定;对每个夹具称重后放入旋转装置锁定;7~8 小时后再次称重,两次质量差即为透过试样的水汽量,据此确定渗透度。
原理越简单,越考验对变量的控制。空气流速、温湿度、杯口直径、密封状态任何一项跑偏,数据就会飘。选购时真正要比的,不是"有没有这些功能",而是这些条件能不能被稳定地重复出来。
四、六个工位加旋转台:效率与一致性同时拿到
机器配有一个旋转工作台,工作台上设有六个单独的测试工位,每个工位均带试样夹具,转台转速 75 r/min。
六个工位意味着六个平行样一次做完,批间误差更小;旋转台则让每个工位轮流经过相同的风流位置,避免"靠近风扇的那杯数据偏高"这类系统性偏差。对送检量大的实验室,这两点直接决定报告的可信度和出报告的节奏。
五、风扇不是配角:1400 r/min 背后的边界层
技术参数里,风扇占了四项:三片扇叶、尺寸 75×90mm、叶片角度 120°、距试样 10±5mm、转速 1400 r/min。
这些数字看着琐碎,实际都在解决同一个问题——试样表面会形成一层几乎静止的空气边界层,它会把真实透湿量压下去。规定风速与距离,本质是把边界层厚度标准化。因此风扇参数一旦偏离、扇叶积灰、或安装距离被挪动,前后数据就不可比。日常维护里,扇叶清洁与距离检查应当列为必检项。
六、7~8 小时很长,流程管理必须跟上
一次测试要跑 7~8 小时,人工记时既容易出错,也容易出现"忘了什么时候开始"的尴尬。机器内置计时器,用于记录测试已经进行的时间;控制面板具备开关机功能以及测试时间的设置与记录功能。
实务建议:把称重时间点直接写进检测记录表,同批次样品同进同出,中途不单独开箱;这样即便多人轮班,时间节点也不会失守。
七、环境是前提,不是补充条件
整个测试必须在特定大气条件下进行:温度 20℃、相对湿度 65%。
这句话的份量常常被低估。它意味着设备应当安置在恒温恒湿实验室,而不是车间角落或普通办公区。买了机器却省下恒温恒湿间的投入,是这类设备最常见、也最昂贵的投资失误——数据全部作废,比没有数据更糟。
八、技术参数速览
项目 | 参数 |
工位 | 6 个 |
计时器 | 记录测试时间 |
风扇叶片数 | 3 |
风扇尺寸 | 75×90mm |
叶片角度 | 120° |
距离 | 10±5mm |
风扇速度 | 1400 r/min |
试样转台 | 75 r/min |
测试杯直径 | 30±1mm |
夹具环 | 直径 30±1mm,螺旋式 |
重量 | 45kg |
尺寸 | 350×570×450mm |
功率 | 300W |
整机主要功能器件为测试瓶夹具、通风风扇与控制面板,结构紧凑,占地不足半平方米,45kg 的重量普通实验台即可承载,300W 功率对实验室配电几乎没有额外要求。
九、采购与验收的三条建议
第一,先定工位数。 六个工位适合送检量稳定、需要平行样的场景;研发打样频次高的团队同样建议直接上六工位,否则样品排队等待的时间成本会远超设备差价。
第二,把配套设施一起算进预算。 恒温恒湿环境是硬前提;配套的高精度电子天平用于前后称重,精度不足会直接吞掉质量差信号,这部分不能省。
第三,验收时看重复性,而不是看功能表。 用同一种已知样品在六个工位上同时做一遍,观察工位之间的数据极差。极差小,说明风流、密封与转台一致性到位;极差大,说明有工位需要校准。这比逐条核对说明书更能反映设备的真实水平


